Dodaj: NYaqian Road nr 128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang Chiny.
Tel: 0086-0571-82602080
Faks: 0086-0571-82758132
E-mail: [email protected]
Do Twojego magazynu trafia partia poliestru FDY. Do południa maszyna do wypaczania zatrzymała się trzy razy z połamanymi końcami. Tydzień później z tej samej partii po farbowaniu powstaje dzianina w delikatne poziome paski. Szyszki z zewnątrz wyglądają identycznie, jednak materiał opowiada inną historię. Niemal w każdym przypadku awarii produkcyjnej związanej z FDY podstawową przyczyną nie jest pojedyncza, dramatyczna wada, ale mierzalna zmiana jednego z sześciu parametrów: konsystencja wytrzymałości na rozciąganie i wydłużenie, jednorodność denier, wchłanianie barwnika, poziom mechacenia, skurcz lub odbiór powłoki olejowej. Nazwij parametr, zmierz go ze specyfikacją, a rozwiązanie stanie się decyzją procesową, a nie grą w zgadywanie.
FDY, czyli przędza całkowicie ciągniona, jest wytwarzana poprzez przędzenie ze stopu, rozciąganie i utwardzanie poliestru w jednej ciągłej operacji. Strefa wyciągania orientuje łańcuchy molekularne; ustawienie ciepła ustala tę orientację. Ponieważ struktura jest ustalana na etapie produkcji, niewielkie odchylenia w temperaturze topnienia, prędkości wałka ciągnącego, przepływie powietrza chłodzącego lub naprężeniu uzwojenia pojawiają się bezpośrednio w przędzy docierającej do Twojej fabryki.
Pierwszym krokiem w diagnozowaniu wady jest wiedza, z jaką rodziną przędz faktycznie pracujesz. FDY jest w pełni ciągniony i stabilny wymiarowo; POY jest częściowo zorientowany i nadal wymaga rysowania lub teksturowania u kupującego. Ta różnica zmienia cały wzorzec awarii. Problemy teksturyzatora zaczynają się od przechowywania i starzenia POY, podczas gdy problemy tkacza zaczynają się od jednorodności rysunku FDY. Jeśli proces rozpoczyna się od częściowo zorientowanego materiału, np seria poliestrowa POY zamówiony produkt musi posiadać stałą lepkość i krystaliczność, ponieważ te dwie wartości determinują wszystko w dalszej części procesu.
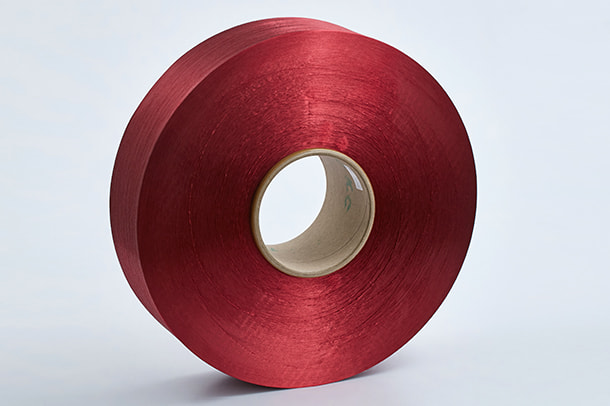 Chiny Hurtowi producenci i dostawcy przędzy poliestrowej POY Zhejiang Hengyuan Chemical Fibre Group Co., Ltd to chińscy producenci przędzy poliestrowej POY i dostawcy przędzy poliestrowej POY, oferta fabryczna... Zobacz produkt →
Techniczne powiązanie pomiędzy strukturą polimeru a zachowaniem przędzy jest dobrze udokumentowane; Struktura agregatu PET i jej wpływ na właściwości przędzy poliestrowej w pełni ciągnionej wyjaśnia, jak różnice w krystaliczności przekładają się na zmienność mechaniczną. Fabryka, która rozumie to połączenie, nie akceptuje wady za dobrą monetę. Pyta, który etap produkcji spowodował dryf.
Poniższe tryby awarii pojawiają się najczęściej podczas operacji tkania, dziania osnowy i wypaczania. Każdy z nich ma określony wymiar i konkretną poprawkę.
Pierwszym objawem jest pęknięcie: końcówki zatrzaskują się na prowadnicach ceramicznych, w strefie wypuszczania lub podczas nawijania z dużą prędkością. Najczęstszą przyczyną jest nierówny współczynnik naciągu na całej linii przędzy. Jeśli jedna pozycja rysuje się nieco szybciej lub w innej temperaturze niż sąsiednie pozycje, powstała przędza ma mieszane wartości wytrzymałości na rozciąganie w tej samej szpulce.
Typowy handlowy FDY oferuje wytrzymałość na rozciąganie powyżej 3,5 cN/dtex i wydłużenie przy zerwaniu w zakresie 25–35%. Ważniejsza jest konsekwencja. Kiedy współczynnik zmienności wytrzymałości na rozciąganie w partii przekracza około 2,5%, zaczynają pojawiać się pęknięcia końcowe. Kupujący powinni zmierzyć wiele szyszek na partię i porównać rozkład, a nie tylko średnią; protokół badania i dopuszczalne limity opisano w pkt przewodnik kontroli jakości wytrzymałości na rozciąganie i wydłużenie poliestrowych przędz FDY .
Poziome paski po wybarwieniu to klasyczna wada FDY. Przędza słabo wchłaniała kolor; jego włókna ciągnięto w różnych temperaturach lub hartowano z różną szybkością, pozostawiając części partii o różnej krystaliczności. Barwnik sprawia, że różnica staje się widoczna.
Praktycznym rozwiązaniem jest zrobienie na drutach małej tubki i pofarbowanie próbki przedprodukcyjnej wraz z odcieniem referencyjnym. Jeżeli dryft przekracza pół stopnia w skali szarości pomiędzy szyszkami z tej samej partii, równomierność utwardzania termicznego u dostawcy jest niewystarczająca.
Kiedy denier się zmienia, ciężar tkaniny zmienia się w rolce, a połysk wydaje się nierówny. Podstawową przyczyną jest zwykle układ dostarczania stopu: zużyta pompa wirowa, częściowo zablokowany filtr lub wahania ciśnienia w linii topienia. Wady te powodują powstawanie grubych i cienkich miejsc we włóknach, które później są niewidoczne do czasu zważenia lub manipulowania tkaniną.
Kontrola przychodząca jest prosta: odetnij dokładnie 100-metrowy odcinek z kilku stożków, zważ każdą próbkę na precyzyjnej wadze i porównaj obliczony denier z tolerancją dostawcy. Poważni dostawcy utrzymują denier w granicach ±1,5% wartości nominalnej.
Zerwane włókna wyglądają jak włosy na powierzchni tkaniny, kłaczki na powierzchni maszyny lub małe pętelki zaczepiające się o prowadniki. Przyczyną mogą być żele polimerowe w stopie, porysowana dysza przędzalnicza, zbyt silne powietrze chłodzące lub ścieranie o chropowatą powierzchnię styku.
Szybkim, wewnętrznym testem jest metoda „cut-and-look”: przeciągnij ustalony odcinek przędzy przez małą matę ścierną, a następnie sprawdź na ciemnym tle, czy nie ma oddzielonych włókien i wystających końcówek. Jeżeli w przędzy regularnie występuje więcej niż kilka zerwanych włókien na metr, linia wymaga konserwacji lub należy sprawdzić warunki przędzenia u dostawcy.
FDY jest zwykle sprzedawany z określoną wartością skurczu cieplnego na sucho, zwykle 5–8% w temperaturze 180°C w przypadku gatunków standardowych. Jeśli skurcz jest różny w obrębie partii, wykończony materiał marszczy się, krawędzie się zawijają, a odzież zmienia kształt już po pierwszym praniu.
Sprawdzenie skurczu zajmuje jedno popołudnie: należy umieścić próbkę w piecu laboratoryjnym o temperaturze 180°C, zmierzyć zmianę długości i porównać ją ze specyfikacją dostawcy. Następnie potwierdź, że specyfikacja jest zgodna z partiami, które otrzymujesz w miarę upływu czasu. Jednorazowy pomiar nie chroni Cię przed kolejną dostawą.
Olejek Finish ma jedno zadanie: umożliwia przejście przędzy przez prowadniki i igły z dużą prędkością bez uszkodzeń spowodowanych tarciem. Zbyt mała ilość oleju powoduje piski na prowadnicach, gromadzenie się ładunków elektrostatycznych i strzępienie się włókien. Zbyt duża ilość oleju sprawia, że tkanina staje się tłusta i powoduje wady w barwieniu i druku. Prawidłowy zakres zbierania dla większości FDY wynosi 0,5–1,5% wagowo.
Zanim zrzucisz winę na przędzę, warto sprawdzić stan rośliny. Gdy wilgotność w obszarze przetwarzania spadnie poniżej 55%, nawet doskonale wykończona przędza elektryzuje się i odpada na opakowaniu. Utrzymuj wilgotność względną na poziomie 60–70% w obszarze uzwojenia i wypaczania i powtórz test przed zmianą dostawcy.
| Problem | Typowy objaw | Pierwotna przyczyna | Zapobieganie |
|---|---|---|---|
| Różnice w wytrzymałości | Zakończ przerwy na prowadnicach i wypaczeniach | Nierówny współczynnik ciągnienia lub temperatura pobierania | Test wytrzymałości CV; potwierdzić kontrolę strefy poboru u dostawcy |
| Nierównomierne pobieranie barwnika | Barré pozostawia smugi po farbowaniu | Różnice w krystaliczności w stosunku do dryftu utrwalania cieplnego | Wstępnie farbuj próbkę; sprawdzić profil stabilizacji cieplnej |
| Odmiana deniera | Zmiana ciężaru tkaniny i zmiana połysku | Zużycie pompy wirującej, zablokowanie filtra, wahania ciśnienia stopu | Zważ odcięte kawałki w całej partii; wymagają tolerancji ±1,5%. |
| Zerwane włókna/fuzz | Owłosiona powierzchnia, mucha, pętle z włókna | Żele polimerowe, uszkodzenie dyszy przędzalniczej, ścieranie prowadnicy | Przeprowadź próbny wygląd na ciemnym tle |
| Wysoki skurcz | Marszczenia i zmiana kształtu po praniu | Niewystarczające ustawienie ciepła | Próba skurczu w piecu w temperaturze 180°C; dopasować specyfikacje partii |
| Wady wykończenia olejowego | Tkanina elektryzująca się, łuszcząca się i tłusta | Pobór oleju za niski lub za wysoki | Sprawdź odbiór 0,5–1,5%; utrzymuj wilgotność na poziomie 60–70% |
Krótka kontrola przychodząca chroni harmonogram produkcji i zapewnia udokumentowane dowody w przypadku powstania sporu. Cała procedura zajmuje kilka godzin przy podstawowym sprzęcie laboratoryjnym:
Poważny dostawca dołącza własny raport z testów do każdej partii. Twój czek potwierdzający ten raport; to go nie zastępuje. Jeśli dostawca nie może sporządzić takiego raportu, jest to pierwszy sygnał ostrzegawczy.
Większości defektom FDY można zapobiec na etapie produkcji: stabilność temperatury stopu, prędkość walca ciągnącego i kontrola temperatury, profil powietrza hartującego, napięcie uzwojenia i zastosowanie oleju decydują o końcowej przędzy. Oceniając producenta, zapytaj, jak często sprawdzana jest temperatura pobierania, czy pakiety wirujące są wymieniane według ustalonego harmonogramu i czy każda szpulka przechodzi przez internetowy monitor denier.
Producent zintegrowany pionowo ma przewagę strukturalną: wióry polimerowe, przędzenie, ciągnienie i nawijanie są kontrolowane pod jednym dachem, dzięki czemu można prześledzić dane dotyczące jakości od stopu do opakowania. Zakład, który obsługuje dedykowane linie dla swoich poliestrowa seria FDY może udokumentować współczynnik ciągnienia i okno stabilizacji cieplnej zastosowane w każdej partii, a laboratorium testujące FDY sprawdza również sąsiednie linie POY i DTY.
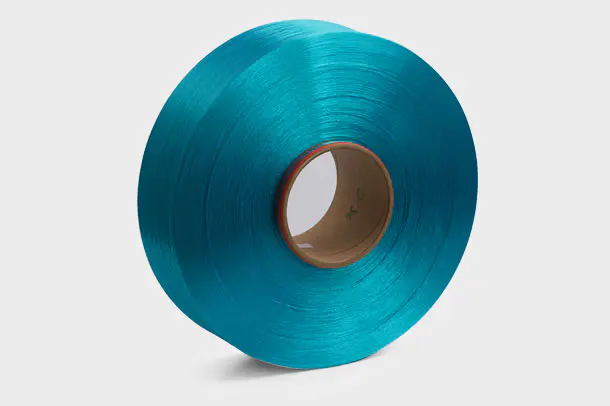 Chiny Hurtowi producenci przędzy poliestrowej FDY, fabryka Jako chińscy producenci przędzy poliestrowej FDY i fabryka poliestru FDY, Zhejiang Hengyuan Chemical Fibre Group Co., Ltd. zapewniam sprzedaż hurtową... Zobacz produkt →
Wybór odpowiedniej rodziny przędz ma takie samo znaczenie, jak wybór odpowiedniego dostawcy. Jeśli tkanina wymaga sztywności, stabilności wymiarowej i czystej powierzchni, FDY jest właściwym punktem wyjścia. Jeśli zastosowanie wymaga dużej objętości, rozciągliwości i miękkości, lepiej sprawdzi się przędza teksturowana; the seria poliestrowa DTY już przenosi zaciśnięcie i rozciągnięcie, których FDY nie jest w stanie zapewnić. Każda rodzina ma swój własny profil defektów, a jednym z najszybszych sposobów ograniczenia defektów jest zaprzestanie oczekiwania, że jedna rodzina wykona pracę za inną.
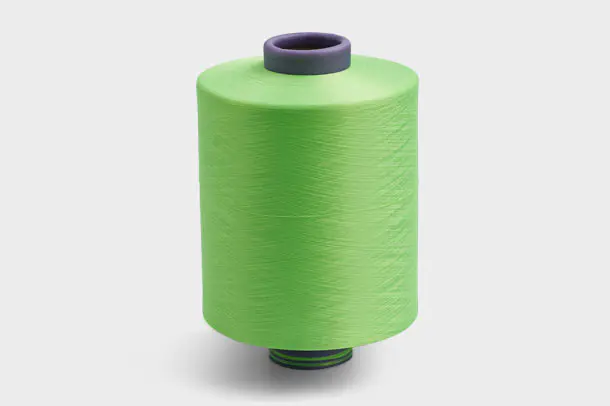 Hurtowi dostawcy przędzy poliestrowej DTY, chińska firma DTY Zhejiang Hengyuan Chemical Fibre Group Co., Ltd jest chińskim dostawcą przędzy poliestrowej DTY i firmą poliestrową DTY, można znaleźć hurtownie p... Zobacz produkt →
Porównując oferty, przejrzyj historię produkcji dostawcy i sprzęt testowy. Producent publikujący treści techniczne dotyczące wyboru FDY — na przykład wytyczne dotyczące dopasowanie gatunku FDY do zastosowań tkackich lub dziewiarskich — chętniej odpowie na reklamację techniczną dowodami niż uzasadnieniem sprzedaży.
Awarie przędzy FDY mają jeden wzór: mierzalny parametr wykracza poza swoją specyfikację. Wytrzymałość i wydłużenie, denier, wchłanianie barwnika, mechacenie, skurcz i wykończenie olejowe można przetestować w ciągu kilku godzin. Gdy pomiar wykryje dryf, rozwiązaniem stają się negocjacje pomiędzy hutą a dostawcą dotyczące konkretnej liczby, a nie spór o jakość. Trzymaj te testy w swojej rutynie, a większość problemów FDY zostanie rozwiązana, zanim dotrą one na halę produkcyjną.

Zhejiang Hengyuan Chemical Fibre Group Co., Ltd. jest profesjonalistą Producenci przędzy z włókien poliestrowych w Chinach i dostawcy kolorowej przędzy poliestrowej, Założona w 2006 roku, zlokalizowana w YaQianTown Xiaoshan Hangzhou – jednym z ośrodków przemysłu przędzy poliestrowej w Chinach.
Produkty
Informacje kontaktowe
Prawa autorskie © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved