Dodaj: NYaqian Road nr 128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang Chiny.
Tel: 0086-0571-82602080
Faks: 0086-0571-82758132
E-mail: [email protected]
Partia barwionego poliestru 150D/48F o masie 1000 kg może wchłonąć od dwóch do trzech tygodni kalendarzowych przed wysyłką. Suszenie wiórów, wirowanie ze stopu, nawijanie, barwienie opakowań, namydlanie, suszenie i przewijanie to odrębne operacje, a każda z nich stwarza szansę na ruch cienia.
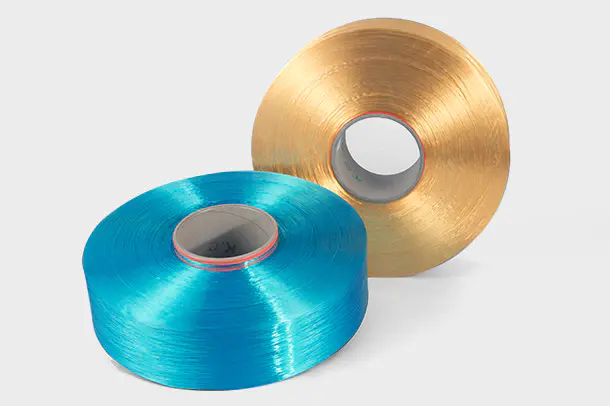
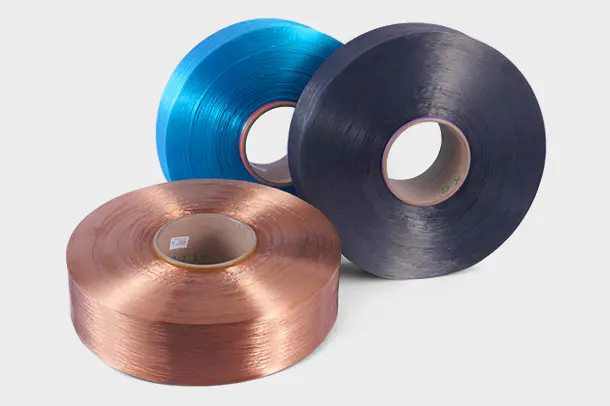
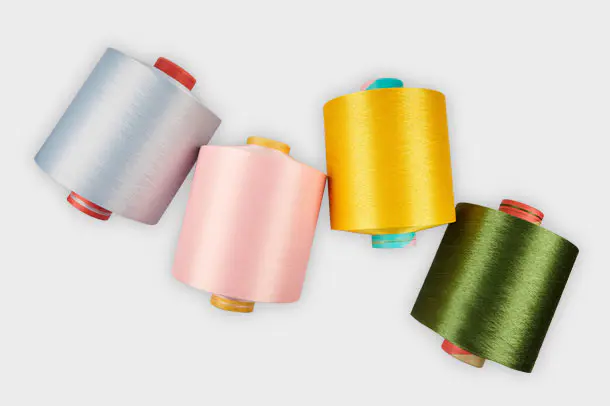
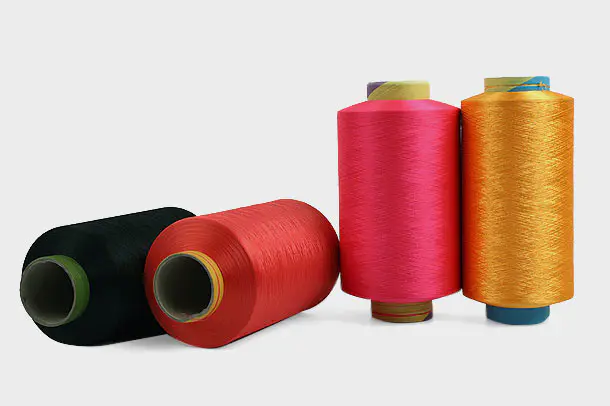
Przędza poliestrowa barwiona masowo usuwa etap barwienia na mokro z tej sekwencji. Barwnik jest dodawany do polimeru przed wytłaczaniem włókna, dzięki czemu przędza opuszcza dyszę przędzalniczą już ze swoim ostatecznym odcieniem i nigdy nie trafia do pojemnika z barwnikiem. Zmienia się nie tylko wygląd przędzy, ale także sposób planowania, kalkulacji i audytu programu kolorystycznego.
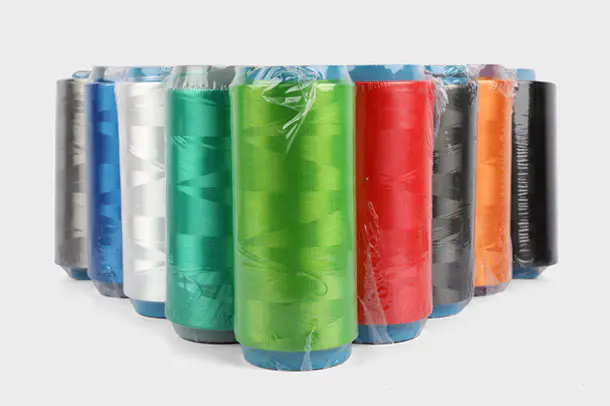
Przędza poliestrowa barwiona masowo to włókno poliestrowe, w którym pigment jest rozproszony w stopionym polimerze przed wytłaczaniem, dzięki czemu kolor pozostaje wewnątrz włókna, a nie jest nakładany na jego powierzchnię.
Ponieważ nie ma kąpieli barwiącej do wyczerpania, dokładność kolorów zależy od dozowania, a nie od mokrej chemii. Współczynniki utraty przedmieszki w komercyjnych programach barwienia poliestrów mieszczą się zazwyczaj w przedziale od 2 do 5 procent wagowych, a koncentrat jest wprowadzany do stopu za pomocą podajnika grawimetrycznego lub pompy dozującej. Po zablokowaniu i zarejestrowaniu tego stosunku odcień jest właściwością przepisu, a nie zachowania statku tego ranka.
Konwencjonalne barwienie opakowań polega na równomiernym rozproszeniu barwnika w tysiącach zwiniętych opakowań w zbiorniku ciśnieniowym w temperaturze około 130 stopni Celsjusza. O tym, czy tak się stanie, decydują cztery zmienne.
Każdy musi wylądować w tym samym oknie na każdej działce. Barwienie metodą dope usuwa wszystkie cztery, ponieważ kolor zostaje utrwalony w chipie przed rozpoczęciem przędzenia.
Konsystencja koloru poprawia się, ponieważ odcień jest ustalany poprzez dozowanie pigmentu na linii przędzenia, a nie przez chemię kąpieli barwiącej, która eliminuje stosunek cieczy, stopień wyczerpania i profil suszenia jako źródła różnic między partiami.
Różnica widoczna jest w sposobie sterowania programem. W przypadku konwencjonalnej trasy punktem odniesienia jest barwione opakowanie, a tolerancję sprawdza się po barwieniu, gdy jedyną czynnością korygującą jest ponowne farbowanie lub rozbiórka partii. W przypadku metody barwionej masowo punktem odniesienia jest partia przedmieszek, tolerancja jest sprawdzana na podajniku, a poprawki są wprowadzane przed pojawieniem się włókna.
| Punkt kontrolny | Konwencjonalne barwienie opakowań | Przędza poliestrowa barwiona w masie |
| Gdzie wkracza kolor | Barwnik dyspersyjny nakładany na zwinięte opakowania | Pigment dodany do stopu |
| Etapy procesu mokrego | Farbowanie, namydlanie, płukanie, suszenie | Żadne |
| Główne źródła dryfu | Stosunek alkoholu, stopień wyczerpania, profil suszenia | Dozowanie przedmieszki, konsystencja partii wiórów |
| Punkt zatwierdzenia koloru | Na barwionych opakowaniach | Na przedmieszce i pierwszej partii odwirowanej |
| Działanie naprawcze | Ponownie pofarbuj lub zdejmij partię opakowania | Dostosuj prędkość podajnika na następnej partii |
| Obsługa paczek | Wielokrotne przewijanie | Pojedynczy przebieg kręty |
| Obciążenie wodą na etapie przędzy | Znaczące | Wyeliminowany |
Wzrost wydajności wynika z wyeliminowania pętli barwienia i suszenia: linia barwiona masowo usuwa kolejkę barwnika, cykl suszenia i decyzję o ponownym farbowaniu, co skraca odstęp między zatwierdzeniem koloru a zapakowaniem partii.
Argument dotyczący kosztów zmierza w tym samym kierunku, ponieważ etap barwienia jest raczej usuwany niż optymalizowany. Strona Porównanie barwienia domieszkowego i barwienia konwencjonalnego określa, gdzie ląduje ta oszczędność.
Wydajność kolorów zwraca się tylko wtedy, gdy rodzina przędzy pasuje do dalszej maszyny, a praktyczny podział przebiega pomiędzy przędzą teksturowaną, włóknem płaskim i przędzą stworzoną dla jednego konkretnego produktu końcowego.
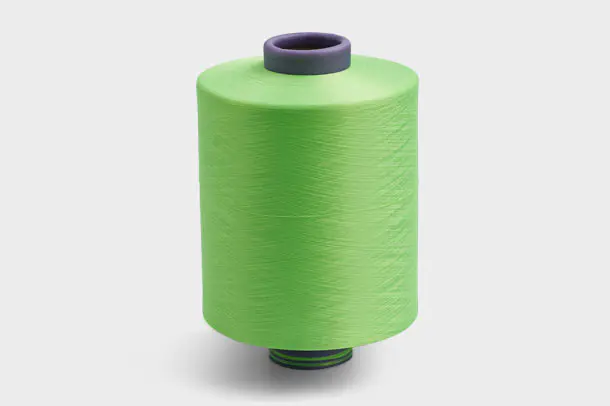 Dostawcy przędz poliestrowych DTY Specyfikacja produktu Parametry techniczne Zobacz produkt →
Podłogi i tekstylia domowe to zastosowania, w których kolor barwiony metodą proszkową zwraca się najszybciej, ponieważ dywan lub koc stanowi dużą, ciągłą powierzchnię, na której z drugiego końca pomieszczenia widoczna jest zmiana odcienia z partii na partię.
Przędze do dywanów i mat dywanowych są zwykle określane z tolerancją koloru sprawdzaną na gotowym włosiu, a nie na stożku. W tym miejscu najtrudniej jest skorygować błąd: dywanu tuftowanego nie można ekonomicznie farbować po ułożeniu włosia, a pas cienia pomiędzy dwiema seriami produkcyjnymi wygląda jak szew w świetle salonu.
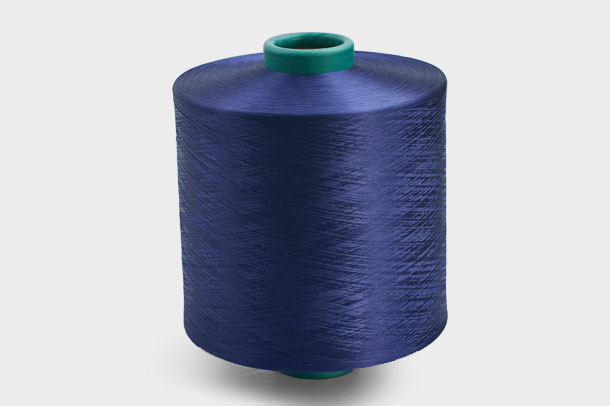 Producenci przędzy poliestrowej do dywanów i dywaników przędza dywanowa i przędza dywanowa Zobacz produkt →
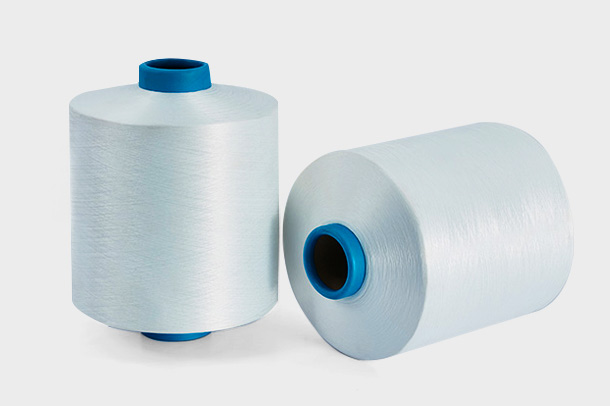 Producenci przędz kocowych Specyfikacja produktu Parametry techniczne Zobacz produkt →
Przejście na przędzę barwioną masowo oznacza zmianę specyfikacji, a nie zmianę koloru, dlatego zamówienie powinno obejmować pięć pozycji przed uruchomieniem produkcji masowej.
W zasadzie nie, ale praktycznym ograniczeniem jest dostępność przedmieszek, a nie skład chemiczny barwników. Można mieszać dowolny odcień, a ograniczeniem jest minimalna ilość przedmieszki, którą dostawca wyprodukuje. Odcienie pobrane z istniejącej biblioteki koncentratów nie wiążą się z opłatą konfiguracyjną, natomiast odcień niestandardowy wymaga dodatkowego etapu mieszania, który należy amortyzować w całym zamówieniu.
Nie. Pigmentu zawartego w włóknie nie można usunąć, dlatego przędzy barwionej masowo nie można ponownie farbować na inny odcień. Korekty muszą nastąpić w proporcji podajnika lub na etapie tkaniny, dlatego przed rozpoczęciem przędzenia masowego podpisuje się proporcje przedmieszki.
Poproś o dane instrumentalne, a nie o ocenę wizualną. Wykonalna specyfikacja wymaga wartości różnicy kolorów CIELAB zmierzonych w D65 przy użyciu obserwatora 10 stopni w trzech kolejnych partiach, obliczonych zgodnie z ISO 105-J03, wraz z numerem partii przedmieszki dla każdej dostawy.
Kolorowy poliester jest dostępny w całej gamie włókien, od częściowo zorientowanej przędzy, poprzez całkowicie ciągnioną i teksturowaną przędzę, a także jako przędzę stworzoną dla określonych produktów końcowych, takich jak przędza do dywanów, mat do dywaników i koców. Współczynnik zaniedbywania różni się w zależności od deniera, dlatego każda specyfikacja jest ponownie potwierdzana w partii pilotażowej przed wypuszczeniem masowym.

Zhejiang Hengyuan Chemical Fibre Group Co., Ltd. jest profesjonalistą Producenci przędzy z włókien poliestrowych w Chinach i dostawcy kolorowej przędzy poliestrowej, Założona w 2006 roku, zlokalizowana w YaQianTown Xiaoshan Hangzhou – jednym z ośrodków przemysłu przędzy poliestrowej w Chinach.
Produkty
Informacje kontaktowe
Prawa autorskie © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved